 Liên hệ với chúng tôi
 Tiếng Việt
 English
 中文简体
 عربى


Nội dung
Sợi para-aramid 3,6 GPa là một trong những loại sợi gia cố mạnh nhất hiện có, tuy nhiên, việc dệt sợi này thành vải dệt trơn chật có thể làm giảm độ bền kéo hiệu quả của nó xuống khoảng 2/3 giá trị đó. Khoảng cách giữa đặc tính sợi và đặc tính vải không phải là khiếm khuyết - đó là kết quả trực tiếp của định hướng sợi và hình dạng dệt. Đối với các kỹ sư chỉ định vật liệu gia cố bằng aramid dệt, hiểu cách định hướng kiểm soát độ bền và quá trình xử lý là bước quan trọng trước khi chọn vật liệu.
Định hướng sợi thực sự có ý nghĩa gì trong vải dệt thoi aramid
Định hướng sợi trong vải dệt thoi là hướng của sợi dọc, chạy ở góc 0 độ dọc theo chiều dài cuộn và sợi ngang, cắt nhau ở góc 90 độ, so với đường tải ở phần hoàn thiện.
Định hướng sợi: sự thẳng hàng góc của sợi gia cố so với trục tham chiếu; trong vải dệt thoi aramid, trục này được thiết lập theo hướng dọc và được sửa đổi bởi hình học uốn của mẫu dệt.
Không giống như băng một chiều, vải dệt có khả năng gia cố theo hai hướng trong mặt phẳng cùng một lúc. Đó là lý do tại sao aramid dệt được chỉ định cho mũ bảo hiểm, tấm chống đạn, tấm chắn chống nổ và giá đỡ bằng composite có thể nhìn thấy tải trọng từ nhiều góc độ. Nhưng cấu trúc hai chiều đi kèm với một cái giá phải trả: mỗi sợi dọc đi qua và bên dưới mỗi sợi ngang, tạo thành một chỗ uốn cong gọi là uốn. Các phân tử para-aramid được sắp xếp cao độ dọc theo trục sợi, do đó sợi có độ căng cao nhưng yếu khi bị uốn và nén ngang. Do đó, uốn sẽ truyền trực tiếp tổn thất sức bền thực vào vải. Để so sánh rộng hơn về các loại vải aramid và ứng dụng, chúng tôi hướng dẫn sử dụng vải dệt aramid bao gồm đầy đủ phạm vi tài sản.
Sợi dọc và sợi ngang: sức mạnh là định hướng
Vải dệt thoi aramid mạnh nhất khi tải thẳng hàng với sợi dọc hoặc sợi ngang và nó mất độ bền nhanh chóng khi tải được tác dụng giữa hai trục đó.
Đối với vải aramid vải chéo chéo 2/2 cân bằng, khả năng duy trì độ bền kéo điển hình so với hướng dọc tuân theo mô hình bên dưới. Giá trị 0 độ được chuẩn hóa thành 100 phần trăm.
| Góc tải | Duy trì độ bền kéo | Duy trì độ cứng |
| 0 độ (cong vênh) | 100% | 100% |
| 15 độ | 82% | 88% |
| 30 độ | 55% | 65% |
| 45 độ | 38% | 42% |
| 90 độ (ngang) | 95% | 96% |
Ở 45 độ, hơn 60 phần trăm sức mạnh căn chỉnh sẽ biến mất. Đây là nguyên nhân phổ biến nhất dẫn đến hư hỏng ở tấm aramid: các kỹ sư xác định kích thước bộ phận từ dữ liệu độ bền kéo được đo theo hướng dọc, sau đó đánh giá quá cao độ cứng và độ bền ngoài trục của tấm.
Đối với bình áp lực, vỏ mũ bảo hiểm hoặc cánh tay máy bay không người lái, thiết kế phải định hướng từng lớp sao cho tải trọng chính đi theo sợi dọc hoặc sợi ngang hoặc tạo một lớp mỏng với 0/90 và cộng/trừ 45 lớp để bao phủ toàn bộ đường bao tải.
Kiểu dệt: uốn kiểm soát độ bền dịch chuyển
Kiểu dệt chặt hơn sẽ tạo ra độ uốn cao hơn và độ uốn cao hơn sẽ làm giảm phần trăm độ bền kéo của sợi đạt đến lớp cán thành phẩm - một giá trị được gọi là hiệu quả chuyển đổi độ bền.
Mẫu dệt là lớp kiểm soát định hướng thứ hai. Dệt trơn (1/1) luồn từng sợi lên trên và dưới một sợi, khóa chặt cấu trúc. Vải chéo (2/2) thả sợi trên hai sợi bên cạnh, và sa-tanh (4H) tạo ra những sợi vải dài với độ uốn tối thiểu. Sự đánh đổi là nhất quán: độ uốn thấp hơn giúp cải thiện khả năng chuyển đổi độ bền và độ dẻo nhưng làm suy yếu độ ổn định bề mặt và khả năng chống trượt.
Chuyển đổi cường độ theo dạng cốt thép
Giá trị điển hình cho cốt thép aramid 200-300 g/m2 trong tấm epoxy
| Mẫu dệt | Mức độ uốn | Dịch sức mạnh | Độ dẻo | Độ ổn định bề mặt |
| Đồng bằng 1/1 | Cao | 60-70% | Thấp | Tuyệt vời |
| Twill 2/2 | Trung bình | 75-80% | Tốt | Tốt |
| Satin 4H | Thấp | 80-88% | Tuyệt vời | Công bằng |
| Giỏ 2/2 | Trung bình-high | 65-78% | Công bằng | Tốt |
Nếu khả năng chống va đập và độ ổn định bề mặt là ưu tiên hàng đầu thì vải dệt trơn là lựa chọn phù hợp. Nếu sự chuyển dịch độ bền cấu trúc và sự phù hợp trên khuôn có độ cong phức hợp quan trọng hơn thì vải chéo hoặc sa-tanh sẽ tốt hơn vải dệt trơn trên vải cán mỏng.
Cách định hướng thay đổi việc cắt, xếp nếp và làm ướt nhựa
Hướng sợi và mật độ dệt xác định cách vải aramid hoạt động trong ba giai đoạn sản xuất mà hầu hết chất thải được tạo ra: cắt, xếp chồng và truyền nhựa.
- Cắt. Sợi aramid tạo thành sợi khi bị cắt và các sợi góc ở các điểm dệt khiến cho các đường cắt sạch sẽ khó hơn vải carbon. Dao siêu âm hoặc cắt tia nước tạo ra các cạnh sạch; Máy cắt tròn có đầu bằng cacbua chạy ở tốc độ giảm cũng hoạt động nếu lưỡi dao còn mới.
- Treo lên. Trên khuôn cong đôi, kiểu dệt trơn chặt chẽ chống lại lực cắt trong mặt phẳng, do đó nó bị nhăn thay vì tuân thủ. Vải chéo và sa-tanh cho phép sợi xoay trong vải, giúp lớp vải cắt thành hình dạng khuôn mà không bị vênh sợi.
- Làm ướt. Nhựa chảy dọc theo các bó sợi và mỗi điểm giao nhau của sợi dệt có khả năng hạn chế dòng chảy. Vải dệt trơn dày đặc làm chậm quá trình làm ướt và có thể giữ không khí, trong khi vải dệt chéo hoặc sa-tanh có độ uốn thấp sẽ ướt nhanh hơn và đạt được độ rỗng thấp hơn.
Dữ liệu sản xuất từ dịch truyền vải chéo aramid 300 g/m2: hàm lượng khoảng trống dưới 1,5% với lịch truyền truyền tiêu chuẩn. Cùng một loại nhựa, cùng một lịch trình và một loại vải dệt trơn 200 g/m2 có thể vượt quá 3% khoảng trống. Định hướng và mật độ dệt thay đổi quá trình kinh tế cũng như thay đổi tính chất cơ học.
Lựa chọn vải aramid phù hợp để sản xuất
Chọn sự cân bằng sợi dọc và sợi ngang cũng như kiểu dệt dựa trên trường hợp tải trọng chủ yếu và quy trình sản xuất - không chỉ dựa trên độ bền kéo của bảng dữ liệu của sợi.
Thực hiện việc lựa chọn theo thứ tự sau:
- Xác định hướng tải chính và định hướng cuộn sao cho sợi dọc thẳng hàng với trục đó.
- Chọn kiểu dệt: trơn để ổn định bề mặt, dệt chéo để có độ bền và độ xếp nếp cân bằng, sa-tanh để chuyển đổi độ bền tối đa.
- Xác minh sự cân bằng sợi dọc: 50/50 đối với phản ứng đẳng hướng hoặc các tỷ lệ chuyên biệt đối với độ cứng định hướng.
- Điều chỉnh trọng lượng bề mặt và độ uốn phù hợp với hệ thống nhựa: nhựa truyền có độ nhớt thấp xử lý các sợi dệt dày đặc tốt hơn so với keo dán màng.
- Xác nhận chiều rộng vải, chiều dài cuộn và chất lượng mối nối với nhà cung cấp trước khi báo giá bộ phận.
Đối với các bộ phận cần cả độ bền aramid và độ cứng carbon, vải lai aramid-carbon đặt từng loại sợi trong cùng một lớp dệt, giúp đơn giản hóa việc kiểm soát hướng so với việc xếp các lớp riêng biệt. Công ty TNHH Công nghệ Vật liệu Mới Jiangyin Dongli , một nhà sản xuất composite toàn quy trình với nhà máy rộng 32.000 m2 và 10 dây chuyền sản xuất, cung cấp vải dệt thoi aramid và vải lai aramid-carbon với tỷ lệ sợi dọc/sợi ngang được kiểm soát và chiều rộng tùy chỉnh. Đội ngũ kỹ thuật của họ có thể kết hợp mẫu dệt với quy trình truyền hoặc chuẩn bị của bạn.
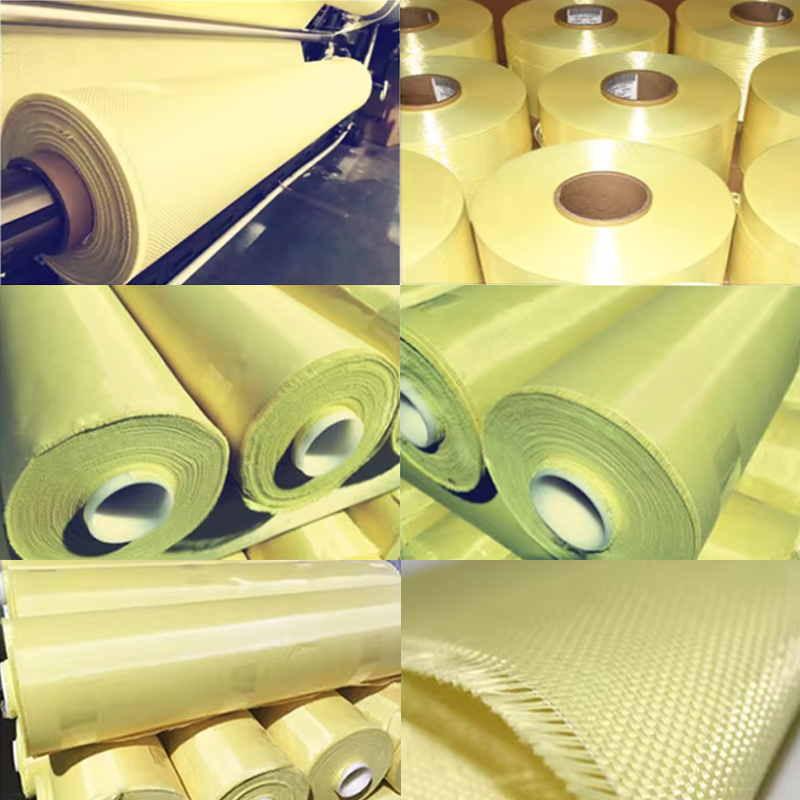 Vải dệt Aramid nhiệt độ cao dùng để lót lớp chống cháy Loại vải dệt para-aramid hoặc meta-aramid này duy trì tính toàn vẹn ở nhiệt độ trên 200°C mà không bị tan chảy, mang lại độ uốn được kiểm soát để chuyển đổi độ bền có thể dự đoán được. Nó phù hợp với các rào cản nhiệt và cốt thép kết cấu trong môi trường nhiệt độ cao. Xem sản phẩm →
Đối với các lớp vải chịu nhiệt độ cao và chống cháy, cùng một nhà máy sản xuất vải dệt thoi aramid với phạm vi uốn được kiểm soát, giúp duy trì sự chuyển đổi độ bền có thể dự đoán được từ cuộn này sang cuộn khác.
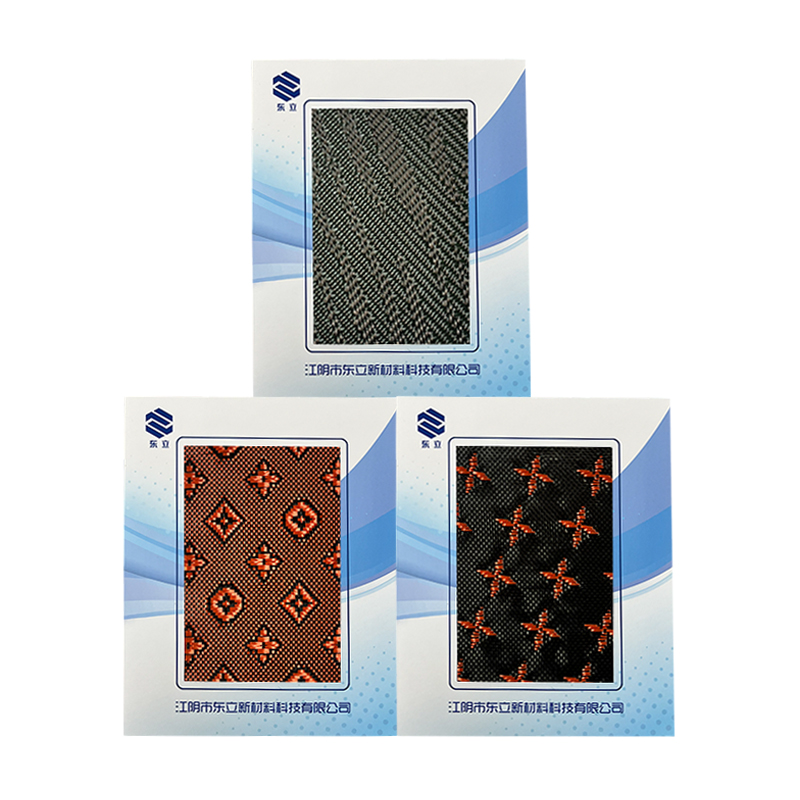 Vải dệt thoi lai Aramid-Carbon ở dạng trơn và vải chéo 3K Kết hợp độ bền của aramid với độ cứng cacbon trong một lớp dệt, loại vải lai này cải thiện khả năng chống va đập và hiệu suất ở nhiệt độ cao. Các biến thể trơn hoặc chéo của nó cho phép điều chỉnh độ co dãn và mô đun, lý tưởng cho các bộ phận hàng không vũ trụ và ô tô. Xem sản phẩm →
Xác minh độ uốn và trọng lượng thực so với thiết kế cho phép của bạn trước khi đặt hàng số lượng lớn. Một sự thay đổi từ vải chéo sang sa tanh ở cùng trọng lượng diện tích có thể thay đổi mô đun cán mỏng từ 5 đến 10 phần trăm trong khi cải thiện độ dẻo - và sự thay đổi đó thường có giá trị hơn một thay đổi nhỏ về loại sợi.
Đặt hàng các cuộn mẫu theo kiểu dệt mục tiêu của bạn trước khi bắt đầu quá trình sản xuất đầy đủ. Một cuộn vải chéo 200 g/m2 là đủ để xác nhận các thông số cắt, chất lượng truyền và dữ liệu độ bền cán mỏng cho hệ thống nhựa cụ thể của bạn.
Câu hỏi thường gặp
Tại sao vải aramid dệt theo chiều dọc lại bền hơn theo chiều ngang?
Sợi dọc được giữ dưới lực căng trong quá trình dệt, vì vậy chúng nằm thẳng hơn và ít nếp gấp hơn so với sợi ngang. Độ bền kéo đo được theo hướng dọc của kiểu dệt cân bằng điển hình cao hơn từ 5 đến 15% so với sợi ngang, tùy thuộc vào độ căng của khung dệt và mật độ vải.
Vải aramid dệt chéo có yếu hơn vải aramid dệt trơn không?
Vải chéo thường chắc hơn trên mỗi đơn vị sợi vì phao dài hơn làm giảm độ uốn và độ uốn ít hơn có nghĩa là độ dịch chuyển có độ bền cao hơn. Kiểu dệt trơn chiếm ưu thế ở độ ổn định bề mặt và khả năng chống trượt sợi, chứ không phải ở hiệu quả kéo. Đối với các loại vải có cấu trúc, vải chéo hoặc vải sa-tanh hầu như luôn mang lại lượng vải cho phép cao hơn vải dệt trơn ở cùng trọng lượng diện tích.
Tại sao vải aramid dễ bị sờn khi cắt?
Các phân tử Aramid có tính định hướng cao nên sợi bị phân tách dọc theo chiều dài của nó khi bị cắt thay vì đứt hoàn toàn. Hành vi tạo sợi này được khuếch đại tại các giao điểm dệt nơi sợi dọc và sợi ngang giao nhau ở góc 90 độ. Cắt siêu âm và cắt bằng tia nước loại bỏ hiện tượng sờn bằng cách cắt đứt các sợi một cách sạch sẽ trước khi lực cắt tích tụ.
Vải lai aramid-carbon giải quyết vấn đề định hướng như thế nào?
Vải lai aramid-cacbon dệt cả hai loại sợi thành một lớp duy nhất, cho phép các kỹ sư cân bằng độ bền của aramid với độ cứng của cacbon mà không cần xếp chồng các lớp riêng biệt. Các sợi carbon chịu lực kéo theo các hướng dọc và ngang, trong khi các sợi aramid cung cấp khả năng chống va đập và giảm rung trong cùng một mặt phẳng định hướng. Công ty TNHH Công nghệ Vật liệu Mới Jiangyin Dongli sản xuất các loại vải lai này ở dạng trơn và vải chéo với tỷ lệ sợi dọc đã được xác minh.


 +86-13961668677

 Số 61, Đường Xingyuan, Làng Jiefang, Thị trấn Gushan, Thành phố Giangyin, Tỉnh Giang Tô, Trung Quốc.
